
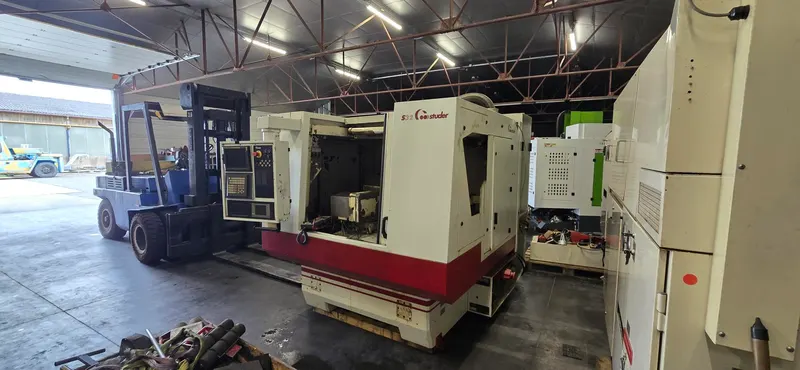
Taşlama, bir taşlama taşıyla malzeme kaldırır; her aşındırıcı tane çok küçük bir talaş keser. Düşük pürüzlülüğe sahip yüzeyler ile yüksek form ve boyut hassasiyeti elde etmeye yarar: çoğu zaman tornalama veya frezelemeden sonra yapılan ve az malzeme kaldıran bir son işlem operasyonudur. İkinci el bir taşlama tezgâhı seçimi makine tipiyle başlar, özelliklerin incelenmesiyle devam eder ve bu makinelere özgü birkaç bileşenin kontrolüyle sona erer.
Başlıca taşlama tezgâhı tipleri
Yüzey taşlama tezgâhı
Düz yüzeyleri taşlar. Parça, taşın altında ileri geri hareket eden bir tabla veya döner bir tabla üzerine konur. Demir esaslı parçalar, elle kumanda edilen sabit mıknatıslı veya elektromanyetik bir manyetik tabla ile tutulur; diğer parçalar vakumla veya mekanik araçlarla tutulur.
- Yatay iş mili: taşın çevresi çalışır. Düz ve eğimli yüzeyler, kanallar ve profiller üzerindeki hassas işlerin konfigürasyonudur.
- Dikey iş mili: taşın alın yüzü çalışır. Bu konfigürasyon çoğu zaman kısa sürede çok malzeme kaldırmak için kullanılır.
Dış ve iç silindirik taşlama tezgâhı
Parça da taş da döner; taş parçaya doğru ilerler ve biri diğeri boyunca hareket eder. Bir dış silindirik taşlama tezgâhında bir iş parçası kafası, bir taş iş mili ve çoğu zaman bir gezer punta bulunur: parça, uçlarına açılmış punta deliklerinden puntalar arasında veya başka bağlama araçlarıyla tutulur. İç taşlama tezgâhı delikleri işler; çoğu zaman birden fazla döndürülebilir taş iş mili bulunur.
Puntasız taşlama tezgâhı
Parça ne puntalar arasında ne de bir pensin içinde tutulur: taş ile ayar taşı adı verilen bir tahrik taşı arasında, bir dayama cetveli üzerinde durur. Boydan geçişli taşlamada parça makinenin içinden geçer; daldırma taşlamada ise yüklenir ve yerinde taşlanır, bu da daha karmaşık formlara olanak tanır. Bu yöntem, çok sayıda parçanın kısa sürede işlenmesi gerektiğinde tercih edilir.
Bileme ve profil taşlama tezgâhları
Bileme tezgâhı; freze çakılarını, matkapları ve kesici takımları bilemeye ve takım taşlama işlerine yarar. Profil taşlama tezgâhları, taşa verilen bir formu parçaya aktarır: bu profil taş üzerinde bir taş düzeltme tertibatıyla oluşturulur; CNC bir makinede ise profili taş düzeltme programı belirler.
Karşılaştırılacak özellikler
- Kapasite: yüzey taşlama tezgâhında taşlanabilir yüzey (uzunluk × genişlik) ve taş altı yükseklik; silindirik taşlama tezgâhında puntalar arası mesafe ve kabul edilen çap.
- Taş: kabul edilen taşın çapı ve genişliği. İzin verilen dönüş hızı, taşın çapına ve üreticisinin belirttiği değere bağlıdır.
- Manyetik tabla: boyutları, sabit mıknatıslı veya elektromanyetik tipi.
- Taş düzeltme: tablaya sabitlenmiş veya taş kafasına monte edilmiş, elmaslı veya diskli bir taş düzeltme cihazı. Her taş düzeltme işlemi taşın çapını küçültür; yeni taşlama tezgâhları bu farkı hesaba katar.
- Taşlama sırasında ölçüm: en otomatik makinelerde parça düzenli aralıklarla ölçülür ve çevrim sonuca göre uyarlanır.
- Kontrol ünitesi: konvansiyonel kumandalı bir taşlama tezgâhı operatörün başında bulunmasını gerektirir; NC veya CNC kontrollü bir makine programlanmış çevrimleri art arda yürütür. Bir yüzey taşlama tezgâhında, yarı otomatik olsa bile, paso derinliği ve kıvılcım söndürme pasoları önceden ayarlanabilir.
Taşlama tezgâhlarına özgü durum kontrolleri
Taş iş mili ve taş
İş milini tüm devir aralığı boyunca dinleyin ve ısınmasını gözlemleyin. Aşınmayla deforme olmuş bir taş artık yuvarlak değildir, dolayısıyla dengesi de bozulmuştur: makineyi titreştirir ve yüzey kalitesini bozar. Taş düzeltme, taşa yuvarlaklığını yeniden kazandırır ve yeni taneleri açığa çıkarır. Taş düzeltmeden sonra da süren titreşimlerin nedeni araştırılmalıdır.
Kılavuzlar ve hidrolik
Bir yüzey taşlama tezgâhında tablanın boyuna ilerlemesi genellikle hidroliktir, bazen enine ilerleme de. Sızıntı olmadığını, düşük hızda da dahil olmak üzere tabla hareketinin düzgünlüğünü ve kılavuzlar ile koruyucularının durumunu kontrol edin.
Soğutma ve parçacıkların tahliyesi
Taşlama çok ısı üretir: soğutma sıvısı parçayı soğutarak toleransların dışına çıkmasını önler. Makine ayrıca metal ve aşındırıcı parçacıklarını da tahliye etmelidir. Hazneyi, pompayı, filtrasyon veya çöktürme sistemini ve varsa emiş tertibatını inceleyin.
Manyetik tabla
Tablanın yüzeyini kontrol edin: darbeler, çizikler, korozyon izleri. Demir esaslı bir parçayı düzgün tuttuğunu ve elektromanyetik bir tablada mıknatıslama kumandasının çalıştığını doğrulayın.
Taş düzeltme cihazı
Elmasın veya diskin durumunu ve manuel ya da otomatik tertibatın çalışmasını kontrol edin. Güvenilir bir taş düzeltme olmadan taşın formunu ve kesme kabiliyetini korumak mümkün değildir.
Bir taşlama denemesi
Mümkünse temsili bir parçayı birkaç kıvılcım söndürme pasosuyla (kıvılcımlar kaybolana kadar yeni paso derinliği verilmeden yapılan pasolar) taşlatın, ardından ölçün.
Fimotec'teki taşlama tezgâhları
Stokumuzda konvansiyonel kumandalı, NC ve CNC kontrollü taşlama tezgâhları bulunmaktadır. Her föy, makinede tespit edilen özellikleri, kontrol ünitesini ve mevcut olduğunda üretici verilerini kaynaklarıyla birlikte içerir. Örneğin konvansiyonel kumandalı Chevalier FSG 818 AD föyü 450 × 200 mm taşlanabilir yüzey, Studer S32 föyü ise GE Fanuc Series 16i-T kontrol ünitesi belirtir. Fiyat talep üzerine bildirilir ve her talep 48 iş saati içinde yanıtlanır. Aradığınız taşlama tezgâhı stokta yoksa sizin için arayabiliriz.


