
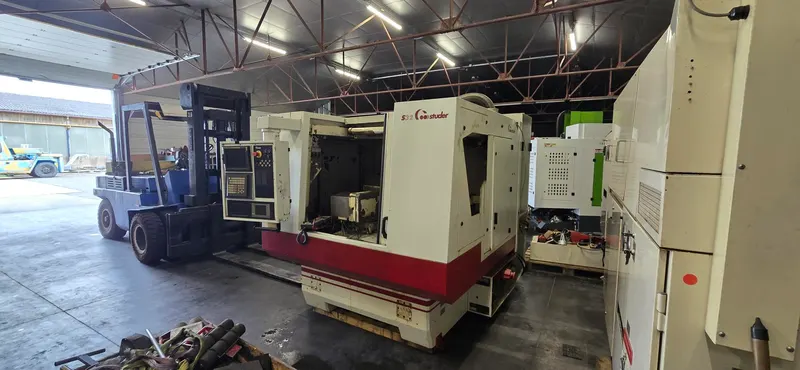
磨削利用砂轮切除材料,每一颗磨粒都切下一小片切屑。磨削用于获得较低的表面粗糙度以及很高的形状和尺寸精度:它通常是一道精加工工序,在车削或铣削之后进行,切除量很小。选购二手磨床,首先要确定机床类型,然后解读技术参数,最后检查这类机床特有的几个部件。
磨床的主要类型
平面磨床
平面磨床用于磨削平面。工件放在做往复运动的工作台上或回转工作台上,位于砂轮下方。铁磁性工件由磁力吸盘固定,吸盘可以是手动控制的永磁吸盘,也可以是电磁吸盘;其他工件则通过真空或机械方式固定。
- 卧轴:由砂轮的圆周进行磨削。这是在平面、斜面、槽和型面上进行精密加工的配置。
- 立轴:由砂轮的端面进行磨削。这种配置常用于快速切除大量材料。
外圆磨床与内圆磨床
工件和砂轮都在旋转;砂轮向工件进给,其中一方沿另一方移动。外圆磨床包括工件头架、砂轮主轴,通常还有尾座:工件夹持在两顶尖之间(顶尖顶入工件两端钻出的中心孔),或采用其他夹紧方式。内圆磨床用于加工内孔;它通常配有多个可回转的砂轮主轴。
无心磨床
工件既不夹持在两顶尖之间,也不夹在夹头中:它支撑在托板上,位于砂轮和一个称为导轮的驱动砂轮之间。采用贯穿式磨削时,工件从机床中穿过;采用切入式磨削时,工件装入后在原位磨削,可以加工更复杂的形状。当需要在短时间内加工大量零件时,这种工艺尤其受青睐。
工具磨床与成型磨床
工具磨床用于刃磨铣刀、钻头和切削刀具,以及工装的磨削加工。成型磨床将砂轮上的形状复制到工件上:砂轮上的型面由修整装置形成,在CNC机床上则由修整程序确定。
需要比较的参数
- 加工能力:平面磨床看可磨削面积(长 × 宽)和砂轮下最大高度;外圆磨床看顶尖距和可容纳的工件直径。
- 砂轮:可安装砂轮的直径和宽度。允许转速取决于砂轮直径和砂轮制造商的标示。
- 磁力吸盘:尺寸,永磁式或电磁式。
- 修整:修整器固定在工作台上或安装在砂轮架上,采用金刚石式或滚轮式。每次修整都会减小砂轮直径;较新的磨床会将这一差值考虑在内。
- 磨削过程中的测量:在自动化程度最高的机床上,工件会定期接受测量,循环根据测量结果进行调整。
- 控制方式:普通磨床需要操作人员在场;NC或CNC机床可连续执行编程循环。在平面磨床上,即使是半自动机型,也可以预先设定切深和光磨行程。
磨床特有的状况检查要点
砂轮主轴与砂轮
请在整个转速范围内倾听主轴的运转声音,并观察其发热情况。因磨损而变形的砂轮不再圆,因而也不再平衡:它会使机床产生振动,并降低表面质量。修整可使砂轮恢复圆度,并露出新的磨粒。如果修整后振动仍然存在,就值得深入查明原因。
导轨与液压系统
在平面磨床上,工作台的纵向进给通常采用液压驱动,有时横向进给也是如此。请检查有无泄漏、工作台运动是否平稳(包括低速时),以及导轨及其防护装置的状况。
冷却液与颗粒排出
磨削会产生大量热量:冷却液为工件降温,使其不超出公差。机床还必须排出金属颗粒和磨料颗粒。请检查液箱、泵、过滤或沉淀系统,以及抽吸装置(如有)。
磁力吸盘
检查吸盘表面:有无磕碰、划痕和锈蚀痕迹。确认它能可靠地固定铁磁性工件;对于电磁吸盘,还要确认充磁控制工作正常。
修整器
检查金刚石或滚轮的状况,以及手动或自动修整装置的运行情况。没有可靠的修整,就无法保持砂轮的形状和锋利度。
试磨
如有可能,请试磨一件有代表性的工件,进行几次光磨行程(不再增加切深,直到火花消失),然后对工件进行测量。
Fimotec的磨床
我们的现货中有普通控制、NC和CNC磨床。每份资料页都列出在机床上实测的参数和控制方式,以及(如有)注明来源的厂家数据。例如,普通控制的Chevalier FSG 818 AD的资料页标明可磨削面积为450 × 200 mm,Studer S32的资料页则标明数控系统为GE Fanuc Series 16i-T。价格面议,每项咨询都会在48个工作小时内得到答复。如果您需要的磨床没有现货,我们可以为您寻找。


