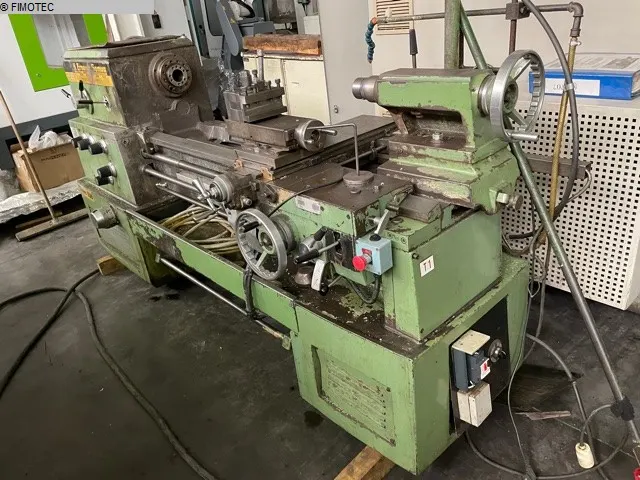
二手机床可以快速满足生产需求,前提是准确了解所购买的设备。在做出决定之前,应逐项检查机械部分、数控系统、外围设备、技术文件和法规框架,并提前规划运输和安装。以下按部件逐一列出需要检查的要点。
主轴
在铣床或加工中心上,主轴带动刀具旋转;在车床上,主轴带动工件旋转。在数控铣床和加工中心上,主轴通常配有液压刀具夹紧系统和主轴锥孔,可实现自动换刀。
- 在整个转速范围内听主轴运转的声音:轴承噪声、啸叫或振动都是需要深入检查的信号。
- 观察主轴运转一段时间后的发热情况。
- 用百分表在检验棒或已安装的刀具上测量径向跳动。
- 检查刀具的夹紧和松开,以及锥孔的状态:有无撞击痕迹、锈蚀、咬伤痕迹。
各轴:间隙与几何精度
间隙是指传动链中某一元件沿一个方向移动而不带动下一个元件的距离。磨损是造成间隙的主要原因之一。预紧滚珠丝杠可以减小间隙,但数控系统也可以通过参数设置补偿各轴的间隙:因此,参数中的补偿值过大可能掩盖机械磨损。
- 用百分表检查各轴间隙,方法是反转移动方向。
- 记录数控系统中保存的补偿值。
- 检查各轴运动的垂直度和直线度。
球杆仪(ballbar)测试在编程的圆形轨迹运动中测量半径变化,无需加工并检测试件,即可发现几何、动态或与间隙有关的误差。
滑轨与导轨
导轨承载滑板,决定机床的精度。根据机型不同,分为滑动导轨和滚动导轨。
- 查找划痕、咬伤痕迹和异常光亮的区域。
- 检查刮屑板和伸缩防护罩的状态,它们可防止切屑和切削液进入导轨。
- 让各轴走完全行程,检查是否有卡滞点或异常噪声。
数控系统
确认数控系统的品牌、型号和版本(Fanuc、Siemens、Heidenhain、Num…),然后检查:
- 开机时无持续报警,并查看报警历史记录;
- 是否有机床参数和程序的备份;
- 屏幕、键盘和程序传输方式的状态;
- 是否与您的编程方式兼容:CAM、车间编程或ISO代码。
换刀装置
- 让刀库转过所有刀位。
- 连续进行多次换刀,观察是否有冲击或停顿。
- 检查随机提供的弹簧夹头和刀柄的状态。
液压、润滑和冷却
- 检查液压站、油缸和接头周围是否有泄漏。
- 将显示的压力与机床上标注的数值进行比较。
- 确认集中润滑系统工作正常,润滑剂确实到达各润滑点。
- 检查冷却液箱、泵和排屑器。
电气柜
- 清洁:柜内无金属粉尘和油污。
- 无过热痕迹,无未加标识的新增或改动电缆。
- 电气柜的通风或空调工作正常。
- 接线与电气图相符。
技术文件
尽可能索取全部文件:使用说明书、电气图、数控系统手册、参数表、维护记录。这些文件便于机床重新启动、故障排除和操作人员培训。
法国的安全与合规
法国《劳动法典》对二手机器的转让作出了规定。已在欧盟成员国使用过的机器称为二手机器。从欧洲经济区以外进口的二手机器被视为新机器:必须遵循适用于新机器的程序,包括CE标志。
- 在销售、租赁或转让时,交易负责人应向接收方提供合格证明,证明该机器符合其适用的技术规则(《劳动法典》第R. 4313-14条)。这些规则是该机器首次投放市场时适用的规则。
- 对于带有CE标志的机器,原始符合性声明和使用说明书必须随机器一同提供。
- 据INRS称,该证明仅构成合规推定。买方必须自行确认(必要时借助有资质的第三方)防护装置和停止装置齐全且工作正常。仅凭CE标志不足以证明二手机器合规。
- 不合规的机器不得投入使用。根据第L. 4311-5条,如果设备的交付违反了适用规则,买方可在交付之日起一年内要求解除买卖合同。
通电试机
机床通电演示无可替代。请安排:
- 预热,然后以不同速度移动所有轴;
- 主轴升速;
- 多次换刀;
- 测试急停、防护门和防护装置;
- 如有可能,加工一件代表您生产的零件,然后进行测量。
运输与安装
机床的搬迁很少能不经准备。根据机床重量,需要将其安放在合适的地基上,然后进行调整。
- 记录重量、尺寸和吊装点。
- 安排可能需要的部件拆卸,并保护敏感部件。
- 检查厂房通道:门的宽度和高度、地面承载能力。
- 提前准备电源、压缩空气和排屑器的位置。
- 安排到货后的垫铁调整和调平。
在Fimotec
Fimotec在Haguenau提供现货二手机床。每台机床的资料页列出在机床上实测的参数,以及(如有)厂家数据,并标注档次:“入门级”、“生产型机床”或“高性能”。价格面议,运输和安装可按需安排,每项咨询都会在48个工作小时内得到答复。如对某台机床有疑问,请联系Fimotec。