
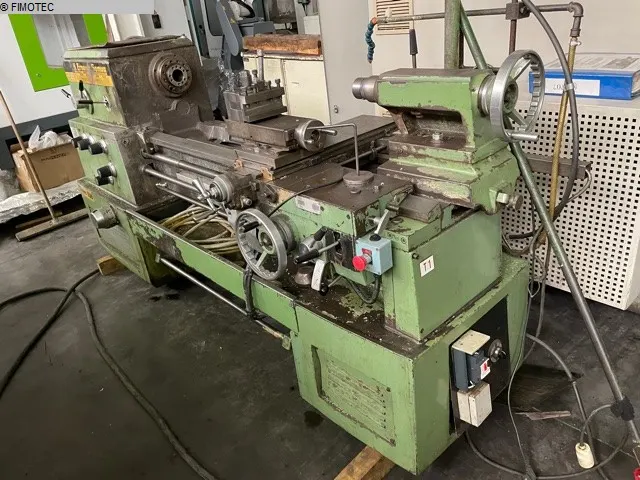
普通车床还是数控车床?两种机床都是让工件旋转,再用刀具进行加工,但满足的需求并不相同。一种由车工亲手操作,另一种则执行程序。如何选择,取决于要生产的零件、数量、车间现有的技能,以及可用于准备工作的时间。以下是关键的选择标准,以及车削中心和走心机所处的位置。
普通车床:车工亲手操作
在普通车床上,进给由手动控制,或由丝杠和光杠驱动。进给箱或挂轮确定主轴旋转与溜板移动之间所需的比例,从而可以车削公制或英制螺纹;车螺纹时,操作者合上丝杠开合螺母。
工具车床是普通车床中最完善的形式,专为单件和小批量生产而设计:注重通用性而非生产效率。宽广的主轴转速和进给范围、可调挡块以及测微调节装置,使熟练的车工能够加工复杂零件。三爪卡盘、四爪花盘和中心架可满足大多数装夹需求。
其优势在于简单:准备工作少,通用性强,用于单件或极小批量生产时经济实惠。
数控车床:由程序完成工作
在数控车床上,每个进给轴都配有独立的电机和测量系统,由无间隙滚珠丝杠驱动溜板。刀具的运动由程序确定,程序由编程人员手工编写或由CAM软件生成,然后载入机床。机床调整完毕、首件验证合格后,即可连续加工零件,操作者只需不时监看。
数控车床因调整方便、重复性好、精度高,取代了旧式生产型车床。刀塔装载刀具,并按需转位;床身通常倾斜布置,便于排屑。
车螺纹时,数控系统提供固定循环:只需几行程序即可自动完成各次走刀,而在普通车床上,车工需要手动重复这些走刀。
单件、维修还是批量生产?
生产数量往往是首要标准。
- 单件、维修、应急抢修:需要对现有零件进行再加工或快速制造简单零件时,普通车床仍有优势。在数控机床上,简单单件的工作准备和成本可能更高。
- 中小批量:只要同一零件重复生产,数控车床就变得划算。编程和刀具预调可以在机床生产期间进行,从而缩短两批之间的停机时间。
- 批量生产:在批量生产中,数控机床已经取代了手动控制的车床。程序验证后,每个零件都遵循相同的循环,加工时间稳定,易于安排计划。
技能与编程
两种机床都需要真正的专业技能,但所需技能不同。
- 在普通车床上,零件质量直接取决于车工:转速选择、切削深度、读取游标刻度、车螺纹。
- 在数控车床上,调机操作员同样需要具备良好的技能水平:编写或修改程序、调整刀具、验证首件。同一名操作员往往负责调整和操作多台机床。
- 不同数控系统制造商的操作界面各不相同,习惯其他系统的操作员可能会感到不适应。编程采用符合DIN 66025标准的G代码,并需考虑制造商的说明。
对于培训车间,选择取决于教学内容:在普通车床上学习车削基本操作和手动操纵溜板,在数控车床上学习编程和调机。同一车间可能两者都需要。
车削中心:动力刀具与C轴
在许多数控车床上,刀塔的全部或部分工位可安装动力刀具,用于钻孔或铣削。此时主轴可定位到精确角度,并作为一个完整的数控轴进行控制:这就是C轴,即绕主轴Z轴的旋转。与其他轴联动,可实现复杂的运动轨迹。过去需要转到钻床或铣床上进行的钻孔和铣削工序,现在可以在同一台机床上完成:这就是所谓的完整加工。
走心机:细长小零件
对于细长的小直径零件,走心机(移动主轴箱式车床,也称瑞士型车床)的工作方式不同:棒料由夹头夹紧并由导套引导,由材料沿Z轴前后移动,而刀具在Z向固定不动。加工点与导套之间的距离保持不变,从而减少弯曲和振动。
这类机床起源于钟表业,也用于制造医疗和牙科器械。数控机型通常配有副主轴,在切断后接过零件,对另一面进行加工,并配有动力刀具。数控走心加工使中小批量生产也能获得良好效益,停机时间短。
总结
- 单件零件、维修、保养:普通车床通常就足够。
- 重复性零件、小批量或大批量、复杂形状:选择数控车床。
- 带钻孔或铣削工序的车削零件:选择配备动力刀具和C轴的车削中心。
- 批量生产细长小零件:选择走心机。
在我们库存的每一份资料页上,您都能看到机床实测参数、其控制系统,以及在可获得时提供的厂家数据,例如这台普通车床Ernault-Somua Cholet 550。价格面议;如果您所需的车床不在库存中,我们可以为您寻找。


