
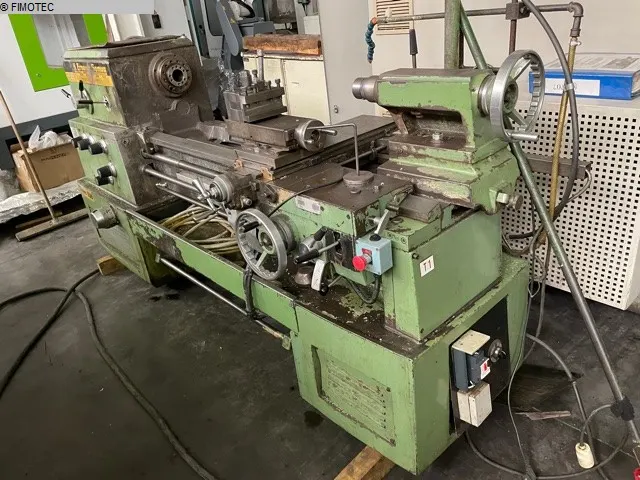
Üniversal torna mı, CNC torna mı? Her iki makine de parçayı bir takımla işlemek için döndürür, ancak aynı ihtiyaçlara yanıt vermez. Biri kontrolü tornacıya bırakır, diğeri bir programı yürütür. Doğru seçim; üretilecek parçalara, miktarlara, atölyedeki mevcut yetkinliklere ve hazırlığa ayrılabilecek süreye bağlıdır. Aşağıda önemli kriterleri ve torna merkezleri ile kayar otomatların yerini bulabilirsiniz.
Üniversal torna: tornacının eli
Üniversal tornada ilerlemeler elle ya da patron mili ve ilerleme mili aracılığıyla kumanda edilir. Bir ilerleme kutusu veya değişim dişlileri, iş milinin dönüşü ile arabanın hareketi arasında istenen oranı sağlar; bu da metrik veya inç diş açmaya olanak tanır. Diş açmak için operatör patron mili somununu kavratır.
Üniversal tornanın en gelişmiş versiyonu olan takımcı tornası, tek parça ve küçük seri için tasarlanmıştır: burada verimlilik yerine çok yönlülük ön plandadır. Geniş bir iş mili devri ve ilerleme yelpazesi, ayarlanabilir dayamalar ve mikrometrik ayarlar, nitelikli bir tornacının karmaşık parçaları işlemesine olanak tanır. Üç ayaklı ayna, dört ayaklı plato ve lünet, bağlamaların çoğunu karşılar.
Avantajları sadeliğinden gelir: az hazırlık, yüksek çok yönlülük ve tek parça ya da çok küçük seriler için ekonomik kullanım.
CNC torna: işi program yapar
CNC tornada her ilerleme ekseninin kendi motoru ve kendi ölçüm sistemi vardır; arabaları boşluksuz bilyalı vidalar tahrik eder. Takımın hareketleri, programcı tarafından elle yazılan veya bir CAM yazılımıyla oluşturulan bir programda tanımlanır, ardından bu program makineye yüklenir. Makine ayarlanıp ilk parça onaylandıktan sonra, bir operatörün aralıklı gözetimi altında parçaları art arda üretir.
CNC tornalar; ayar kolaylıkları, tekrarlanabilirlikleri ve hassasiyetleri sayesinde eski üretim tornalarının yerini almıştır. Bir taret takımları taşır ve gerektiğinde indeksler; gövde ise talaş tahliyesini kolaylaştırmak için çoğu zaman eğimlidir.
Diş açma için CNC kontrol ünitelerinde sabit çevrimler bulunur: pasoları otomatik olarak art arda yürütmek için birkaç program satırı yeterlidir; tornacı ise üniversal bir makinede bu pasoları elle tekrarlar.
Tek parça, onarım mı, seri mi?
Üretilecek miktar çoğu zaman ilk kriterdir.
- Tek parça, onarım, arıza giderme: mevcut bir parçayı yeniden işlemek veya basit bir parçayı hızla üretmek gerektiğinde üniversal torna avantajını korur. CNC'de iş hazırlığı ve basit bir tek parçanın maliyeti daha yüksek olabilir.
- Küçük ve orta seriler: aynı parça tekrar geldiği anda CNC torna avantajlı hâle gelir. Programlama ve takımların ön ayarı makine üretim yaparken yapılabilir; bu da iki seri arasındaki duruş süresini kısaltır.
- Seriler: seri üretimde CNC makineler elle kumandalı tornaların yerini almıştır. Program onaylandıktan sonra her parça aynı çevrimi izler; üretim süreleri sabittir ve kolayca planlanır.
Yetkinlikler ve programlama
Her iki makine de gerçek bir uzmanlık gerektirir, ancak aynı uzmanlığı değil.
- Üniversal tornada parçanın kalitesi doğrudan tornacıya bağlıdır: devir seçimi, paso derinlikleri, verniyelerin okunması, diş açma.
- CNC tornada ayarcı-operatörün de iyi bir yetkinlik düzeyine sahip olması gerekir: bir program yazmak veya uyarlamak, takımları ayarlamak, ilk parçayı onaylamak. Aynı operatör çoğu zaman birden fazla makineyi ayarlar ve çalıştırır.
- Arayüzler bir kontrol ünitesi üreticisinden diğerine değişir; bu da başka bir kontrol ünitesine alışkın bir operatörü şaşırtabilir. Programlama, üreticinin talimatları dikkate alınarak DIN 66025 standardına göre G kodu ile yapılır.
Bir eğitim atölyesi için seçim, öğretilmek istenen konulara bağlıdır: üniversal tornada tornalamanın temel hareketleri ve arabaların elle kullanımı, CNC tornada programlama ve ayar. Aynı atölye her ikisine de ihtiyaç duyabilir.
Torna merkezleri: tahrikli takımlar ve C ekseni
Birçok CNC tornada taret istasyonlarının tamamı veya bir kısmı, delme veya frezeleme için döndürülen tahrikli takımları alabilir. Bu durumda iş mili belirli bir açıda konumlandırılabilir ve tam teşekküllü bir sayısal eksen olarak kumanda edilebilir: bu, iş milinin Z ekseni etrafındaki dönüşü olan C eksenidir. Diğer eksenlerle birleştirildiğinde karmaşık yörüngelere olanak tanır. Eskiden matkap veya freze tezgâhında ikinci bir bağlama gerektiren delme ve frezeleme işlemleri böylece aynı makinede yapılabilir: buna komple işleme denir.
Kayar otomatlar: küçük, uzun parçalar
Uzun ve küçük çaplı parçalar için kayar otomat, diğer adıyla İsviçre tipi torna, farklı çalışır: çubuk bir pensle sıkılır ve bir kılavuz burçla yönlendirilir; Z ekseni boyunca, Z'de sabit duran takımların önünde ileri geri hareket eden malzemedir. İşleme noktası ile kılavuz burç arasındaki mesafe sabit kalır; bu da eğilmeyi ve titreşimleri sınırlar.
Saatçilikten doğan bu makineler tıbbi ve dental aletlerin üretiminde de kullanılır. CNC modellerde çoğu zaman, kesme işleminden sonra parçayı devralıp diğer yüzünü işleyen bir karşı iş mili ile tahrikli takımlar bulunur. CNC kayar otomatlarla işleme, orta ve küçük serileri düşük duruş süreleriyle kârlı hâle getirir.
Özet
- Tek parçalar, onarımlar, bakım: çoğu zaman bir üniversal torna yeterlidir.
- Tekrarlanan parçalar, küçük veya büyük seriler, karmaşık formlar: bir CNC torna.
- Delme veya frezeleme gerektiren tornalanmış parçalar: tahrikli takımlı ve C eksenli bir torna merkezi.
- Seri hâlinde küçük, uzun parçalar: bir kayar otomat.
Stokumuzdaki her makine sayfasında makinede tespit edilen özellikleri, kontrol ünitesini ve mevcut olduğunda üretici verilerini bulabilirsiniz; örneğin bu Ernault-Somua Cholet 550 üniversal torna için. Fiyat talep üzerine bildirilir; aradığınız torna stokta yoksa sizin için arayabiliriz.


