
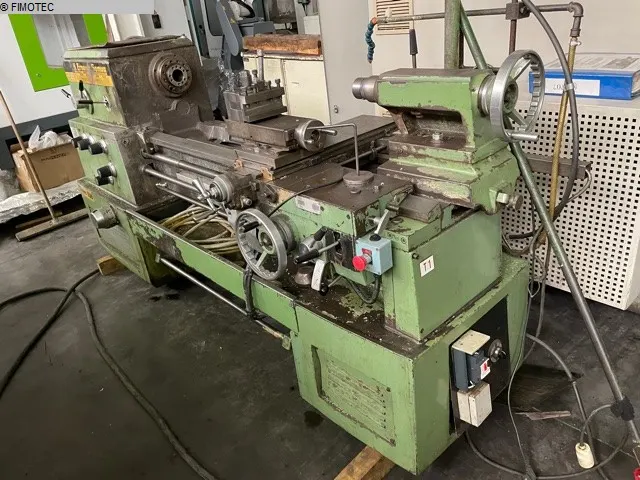
Tour conventionnel ou tour à commande numérique ? Les deux machines font tourner la pièce pour l'usiner avec un outil, mais elles ne répondent pas aux mêmes besoins. L'une laisse la main au tourneur, l'autre exécute un programme. Le bon choix dépend des pièces à produire, des quantités, des compétences disponibles dans l'atelier et du temps que l'on peut consacrer à la préparation. Voici les critères qui comptent, et la place des centres de tournage et des tours à poupée mobile.
Le tour conventionnel : la main du tourneur
Sur un tour conventionnel, les avances sont commandées à la main ou par la vis-mère et la barre de chariotage. Une boîte d'avances ou des roues de rechange donnent le rapport voulu entre la rotation de la broche et le déplacement du chariot, ce qui permet de tailler des filets métriques ou au pouce ; pour fileter, l'opérateur embraye l'écrou de la vis-mère.
Le tour d'outilleur, version la plus aboutie du tour conventionnel, est fait pour la pièce unitaire et la petite série : on y privilégie l'universalité plutôt que la productivité. Une large gamme de vitesses de broche et d'avances, des butées réglables et des réglages micrométriques permettent à un tourneur qualifié d'usiner des pièces complexes. Mandrin trois mors, plateau quatre mors et lunette couvrent la plupart des montages.
Ses atouts tiennent à sa simplicité : peu de préparation, une grande polyvalence et un usage économique pour la pièce unique ou la très petite série.
Le tour CNC : le programme fait le travail
Sur un tour CNC, chaque axe d'avance dispose de son propre moteur et de son propre système de mesure, et des vis à billes sans jeu entraînent les chariots. Les déplacements de l'outil sont définis dans un programme, écrit à la main par le programmeur ou produit par un logiciel de FAO, puis chargé dans la machine. Une fois la machine réglée et la première pièce validée, elle enchaîne les pièces sous la surveillance ponctuelle d'un opérateur.
Les tours CNC ont remplacé les anciens tours de production pour leur facilité de réglage, leur répétabilité et leur précision. Une tourelle porte les outils et les indexe à la demande, et le bâti est souvent incliné pour faciliter l'évacuation des copeaux.
Pour le filetage, les commandes numériques disposent de cycles fixes : quelques lignes de programme suffisent pour enchaîner automatiquement les passes, là où le tourneur les répète à la main sur une machine conventionnelle.
Pièce unitaire, réparation ou série ?
La quantité à produire est souvent le premier critère.
- Pièce unique, réparation, dépannage : le tour conventionnel garde l'avantage quand il faut reprendre une pièce existante ou fabriquer une pièce simple rapidement. Sur une CNC, la préparation du travail et le coût d'une pièce unique simple peuvent être plus élevés.
- Petites et moyennes séries : le tour CNC devient intéressant dès que la même pièce revient. La programmation et le préréglage des outils peuvent se faire pendant que la machine produit, ce qui réduit le temps d'arrêt entre deux séries.
- Séries : en production de série, les machines à commande numérique ont remplacé les tours à commande manuelle. Une fois le programme validé, chaque pièce suit le même cycle, avec des temps de fabrication constants et faciles à planifier.
Compétences et programmation
Les deux machines demandent un vrai savoir-faire, mais pas le même.
- Sur un tour conventionnel, la qualité de la pièce dépend directement du tourneur : choix des vitesses, prises de passe, lecture des verniers, filetage.
- Sur un tour CNC, le régleur-opérateur doit lui aussi avoir un bon niveau de compétence : programmer ou adapter un programme, régler les outils, valider la première pièce. Un même opérateur règle et conduit souvent plusieurs machines.
- Les interfaces varient d'un constructeur de commande à l'autre, ce qui peut dérouter un opérateur habitué à une autre commande. La programmation se fait en code G selon la norme DIN 66025, en tenant compte des indications du constructeur.
Pour un atelier de formation, le choix dépend de ce que l'on veut enseigner : les gestes de base du tournage et la conduite manuelle des chariots sur un tour conventionnel, la programmation et le réglage sur un tour CNC. Un même atelier peut avoir besoin des deux.
Centres de tournage : outils motorisés et axe C
Sur de nombreux tours CNC, tout ou partie des postes de la tourelle peut recevoir des outils motorisés, entraînés pour percer ou fraiser. La broche peut alors être orientée à un angle précis et pilotée comme un axe numérique à part entière : c'est l'axe C, rotation autour de l'axe Z de la broche. Combinée aux autres axes, elle permet des trajectoires complexes. Les perçages et fraisages qui demandaient autrefois une reprise sur perceuse ou fraiseuse peuvent alors être faits sur la même machine : on parle d'usinage complet.
Tours à poupée mobile : petites pièces longues
Pour les pièces longues et de petit diamètre, le tour à poupée mobile, dit aussi de type suisse ou décolleteuse, fonctionne différemment : la barre est serrée dans une pince et guidée par un canon, et c'est la matière qui avance et recule le long de l'axe Z devant des outils fixes en Z. La distance entre le point d'usinage et le canon reste constante, ce qui limite la flexion et les vibrations.
Ces machines, nées de l'horlogerie, servent aussi à fabriquer des instruments médicaux et dentaires. Les modèles CNC comportent souvent une contre-broche qui reprend la pièce après le tronçonnage pour l'usiner sur l'autre face, ainsi que des outils motorisés. Le décolletage CNC rend rentables les moyennes et petites séries, avec des temps d'arrêt faibles.
En résumé
- Pièces unitaires, réparations, maintenance : un tour conventionnel suffit souvent.
- Pièces répétitives, petites ou grandes séries, formes complexes : un tour CNC.
- Pièces tournées avec perçages ou fraisages : un centre de tournage avec outils motorisés et axe C.
- Petites pièces longues en série : un tour à poupée mobile.
Sur chaque fiche de notre stock, vous trouverez les caractéristiques relevées sur la machine, sa commande et, quand elles sont disponibles, les données du constructeur, par exemple pour ce tour conventionnel Ernault-Somua Cholet 550. Le prix est communiqué sur demande, et si le tour recherché n'est pas en stock, nous pouvons le chercher pour vous.


